彩钢瓦设备选型与产线效率:从成型原理到投资回报的深度解析
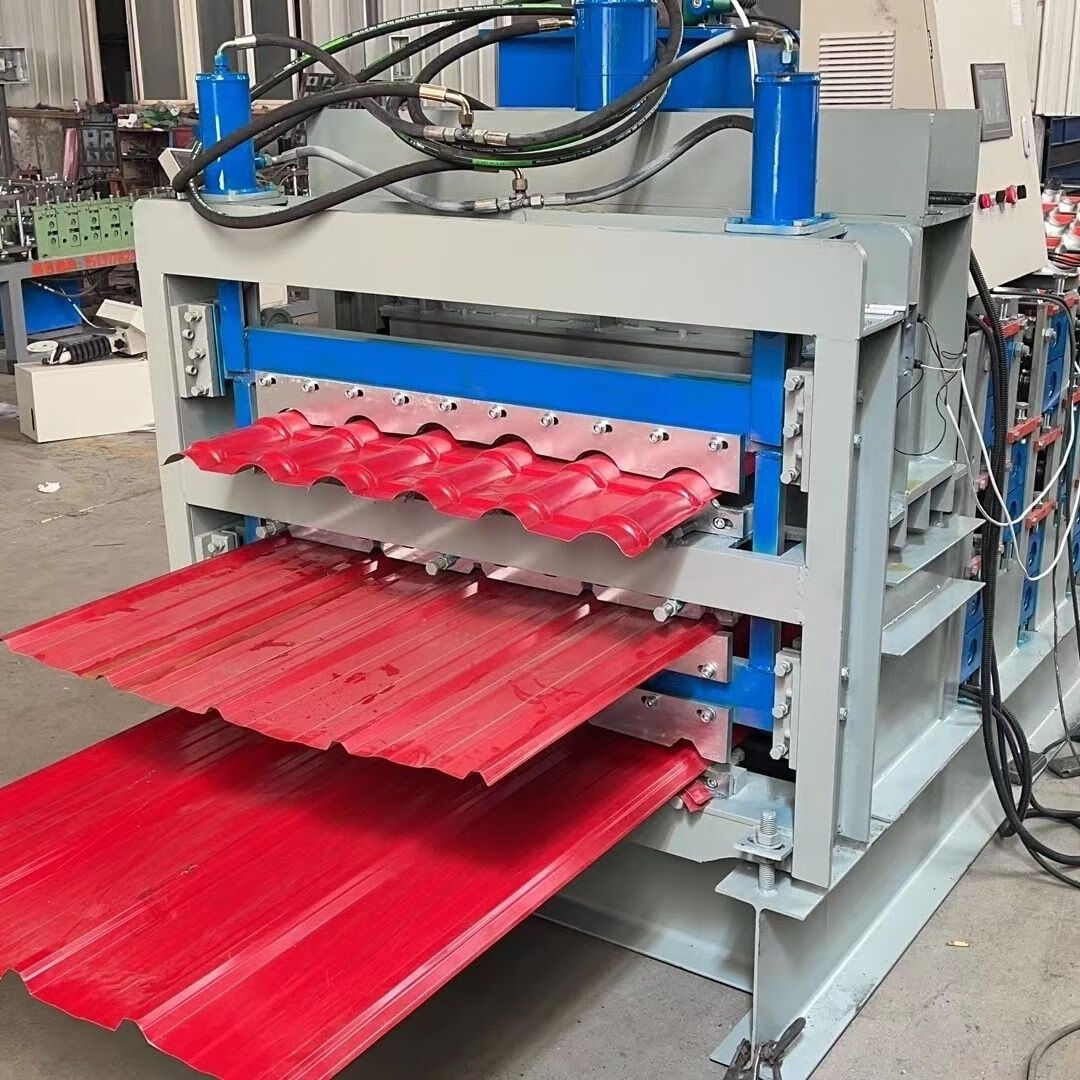
在钢结构建筑与工业厂房快速扩张的背景下,彩钢瓦设备作为围护系统生产链的起点,其技术选型直接决定了板材精度、产线节拍与投资回报周期。河北艺彩机械设备结合近年国内冷弯成型领域的实际运行数据,从成型机理、设备配置与经济效益三个维度展开分析,为压瓦机选型提供可量化的参考依据。
一、彩钢瓦成型机的核心机理与精度控制
彩钢瓦成型机本质上是一套多道次冷弯成型系统,其成型质量取决于辊型设计、道次分配与传动同步性。以常见的YX35-125-750型板型为例,从0.3mm至0.8mm厚度的镀锌卷到最终瓦型,通常需要18至22道成型辊。道次过少会导致回弹补偿不足,波峰出现塌角;道次过多则增加辊轮磨损与能耗。行业实测数据显示,道次间距按板厚的8至12倍设计时,成型后波高偏差可控制在±0.3mm以内。
传动环节同样关键。链轮传动结构成本低,但累计间隙误差在高速运行时易造成板面划伤;齿轮箱传动同步性更好,适合双层压瓦机这类需要上下层独立驱动的复合结构。对于角驰压瓦机而言,咬边部位的成型精度要求更高,辊面硬度通常需达到HRC58以上,并配合在线测厚与变频调速,才能保证470型或820型咬边板的扣合密封性。
二、双层压瓦机与单层设备的产能经济性比较
双层压瓦机将两种板型集成于同一机架,占地面积较两台单层设备减少约40%,厂房租金与基础施工成本同步下降。以华北地区某钢结构配套企业2023年的技改数据为例:该企业原有单层750型与840型设备各一台,日均换型时间累计约90分钟;更换为双层压瓦机后,换型时间压缩至35分钟,单班产量由1600米提升至2400米,设备综合利用率提高约28%。
但双层结构并非适用于所有场景。当两种板型成型道次差异超过6道,或板材厚度跨度大于0.4mm时,共用机架的刚性分配会变得复杂,维护难度上升。因此选型时应以订单结构为依据:板型种类稳定、批量集中的企业适合双层配置;多品种小批量的加工定制型工厂,则更宜采用模块化单层机组配合快速换辊系统。
三、彩钢设备价格构成与投资回收测算
彩钢设备价格的差异主要来自辊轮材质、控制系统与机架刚性。以750型单层设备为参照,普通45#钢辊轮配置的市场价格区间约为4.5万至6万元;采用GCr15轴承钢并做淬火处理的配置,价格上浮30%至45%,但辊轮寿命可由约80万米延长至200万米以上。控制系统方面,PLC加变频的方案较传统继电器控制增加约1.2万元投入,却能将废板率从1.8%降至0.6%左右。
按当前加工费水平测算,一条配置合理的彩钢瓦生产设备在满负荷运行条件下,年产能可达60万至90万米,设备投资回收期通常在8至14个月之间。需要提醒的是,压瓦机配件如切刀、轴承与链轮的备件储备应纳入初期预算,这部分支出约占设备总价的5%至8%,却直接影响非计划停机的频次。
四、钢结构设备配套与产线协同
彩钢瓦设备很少孤立运行。在完整的钢结构设备体系中,开卷、成型、剪切、折弯与收料环节的节拍匹配决定了整线效率。实际案例表明,当开卷机放料速度与成型主机线速度偏差超过15%时,板面张力波动会导致波距不均。因此建议在采购冷弯成型机时同步确认前后端设备的接口参数,包括卷重承载、剪切精度与堆垛方式,避免出现主机先进、配套滞后的失衡局面。
从制造工艺角度看,压瓦机厂家的加工能力体现在辊轮数控车削、热处理与动平衡校正三个环节。具备完整工序链的厂家能够将辊轮径向跳动控制在0.02mm以内,这一指标虽不显眼,却是长期稳定生产薄板彩钢瓦的底层保障。选型时实地考察辊轮加工线与装配检测流程,往往比对比报价单更具参考价值。